PCBA代工深度观察:从SMT贴片良率到BOM配单的降本逻辑
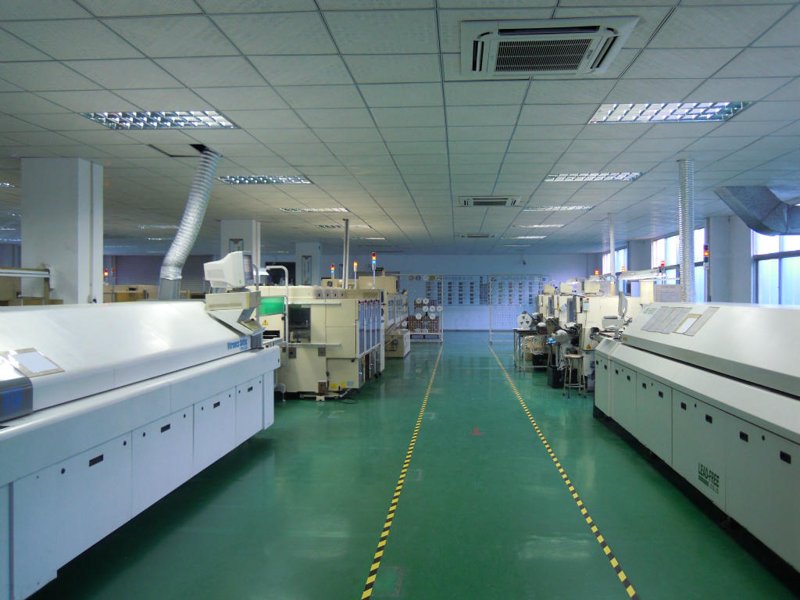
在电子制造产业链中,PCBA代工常被简单理解为"来料加工",但真正决定交付质量的,是工艺参数、供应链协同与检测体系三者的耦合。据行业机构统计,2023年国内PCBA代工市场规模已突破4500亿元,其中小批量打样与中试订单占比接近三成,这类订单对柔性换线能力的要求远高于大批量生产。和祥升电子在深圳SMT贴片厂的实际运营中,正是围绕这一结构性需求展开工艺布局。
SMT贴片良率:0.3%缺陷率背后的参数控制
贴片工序的良率波动,八成以上源自锡膏印刷与回流焊温区设置。业内公认的基准是:焊点缺陷率控制在500ppm以内属于合格水平,而头部代工厂可稳定在300ppm左右。实现这一指标,关键在于钢网开孔设计与锡膏厚度的匹配——对于0.4mm间距的QFN封装,钢网厚度通常需控制在0.10mm至0.12mm,开口面积比不低于0.66,否则易出现少锡或连锡。
回流焊曲线同样不可忽视。以无铅焊接为例,预热区升温速率建议维持在1至3℃/秒,恒温区时间控制在60至120秒,峰值温度一般设定在235℃至245℃。深圳地区气候湿度较高,若锡膏回温时间不足或车间湿度超过60%RH,虚焊比例会明显上升。这也是本地SMT贴片厂普遍配置恒温恒湿车间的原因。
插件后焊加工:被低估的混合工艺环节
尽管表面贴装技术占据主流,但连接器、继电器、大功率器件仍依赖插件后焊加工。这一环节的常见问题是手工焊接温度失控导致的焊盘起翘与冷焊。按照IPC-A-610标准,通孔元件焊点应形成完整的内外润湿角,填充率不低于75%。实际操作中,采用选择性波峰焊替代纯手工焊接,可将插件工序的一次通过率从92%左右提升至98%以上,同时减少对操作人员经验的依赖。
值得注意的是,混装工艺(SMT与THT同板)的工序排序直接影响返修成本。合理的做法是先完成贴片回流,再进行插件波峰焊,避免二次受热对已焊贴片元件造成热应力损伤。
BOM表报价与元器件配单:代工利润的隐形战场
PCBA代工的成本结构中,元器件采购通常占物料成本的70%至85%,因此BOM表报价的准确性直接决定项目盈亏。现实中,客户提供的BOM常存在封装标注缺失、替代料未注明、停产料号未更新等问题。专业代工厂在报价前需完成三项核对:料号与封装的一致性、生命周期状态(EOL预警)、以及最小包装量与订单量的匹配度。
元器件配单环节则考验供应链弹性。以常用的MCU与电源管理芯片为例,2022年至2023年间部分型号交期曾从8周延长至30周以上,具备多源替代方案的代工厂能显著降低停线风险。和祥升电子在电子元器件采购环节建立了替代料数据库,对电阻、电容、通用逻辑器件等标准化物料预设2至3个可替换品牌,在保证电气参数等效的前提下缩短配单周期。
小批量打样:柔性制造能力的试金石
小批量打样订单通常为5至50片,单批换线次数多、钢网与程序调试成本占比高。行业数据显示,小批量订单的单位加工成本约为大批量的1.8至2.5倍,但产品研发阶段的迭代速度决定了这部分投入的必要性。具备快速换线能力的SMT贴片厂,可将换线时间压缩至30分钟以内,配合在线AOI检测,实现24至48小时交付首件。
从电路板焊接、电子组装代工到成品测试,PCBA代工的价值不在于单一工序的价格竞争,而在于工艺稳定性与供应链响应速度的平衡。对于研发型客户而言,选择代工伙伴时,考察其检测设备配置、替代料管理能力与小批量交付记录,比单纯比较报价更具实际意义。